


SMC:n juoksevuus ja sen suhde muotteihin
Aug 06, 2026
SMC (Sheet Molding Compound) on lasikuitu{0}}vahvistettu lämpökovettuva muovausmassa, jolla on luonnostaan korkea viskositeetti ja pitkä kuidun pituus.,Juoksevuutta ohjaa täysin korkea{0}}lämpötila ja korkea{1} painemuovaus, ja muotin rakenne on avain ulkoinen tekijä, joka määrää materiaalin virtauksen laadun ja tuotevirheet,Nämä kaksi rajoittavat toisiaan.
I. Muotin lämpötilavyöhyke muuttaa suoraan SMC:n virtauskapasiteettia.
Muotin lämpötila vaikuttaa hartsin viskositeettiin.SMC Matriisityydyttymätön polyesteri muuttuu pehmeäksi kuumennettaessa ja saa siten juoksevuuden:
Alhainen muotin lämpötila: Hartsin viskositeetti on korkea ja materiaalivirtauksen vastus kasvaa jyrkästi, mikä johtaa riittämättömään täyttöön, materiaalipulaan ja hitsauslinjan huonoon lujuuteen;
Korkea muotin lämpötila: Pintahartsi kovettuu nopeasti ennenaikaisesti (esigeeliytyy) muodostaen kovan kuoren, joka estää sisäisen materiaalin virtauksen, mikä johtaa kuplien, delaminoitumisen ja virtauskuvioiden muodostumiseen. Perinteisten SMC-puristusmuottien vakiolämpötila-alue: 130-155 astetta. Isoissa ja ohutseinämäisissä tuotteissa lämpötilansäätö on jaettava vyöhykkeisiin ja materiaalivirtauspää tulee lämmittää asianmukaisesti.
Muotin lämpötilaero aiheuttaa virtauseronJos lämpötilaero muotin ytimen ja muotin ontelon välillä on liian suuri, materiaali virtaa ensisijaisesti alueelle, jolla on korkeampi lämpötila ja pienempi vastus, mikä johtaa lasikuitujen epätasaiseen jakautumiseen ja paikalliseen materiaalipulaan.
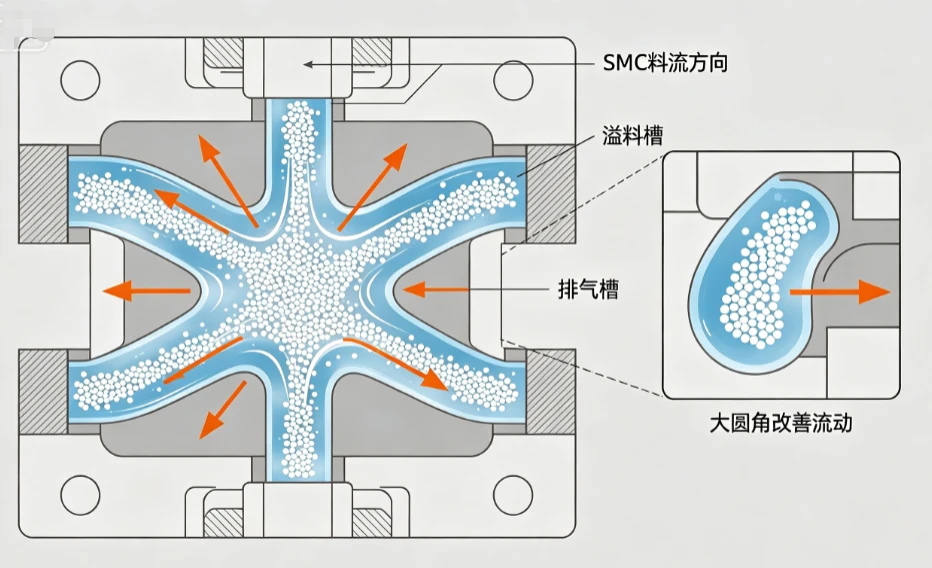
II. Ontelorakenteen suunnittelu määrää materiaalin virtausreitin ja virtausvastuksen.
1. Tuotteen seinämän paksuus
· Paksu{0}}seinämäinen onkalo: materiaalin virtauskanava on leveä, matala virtausvastus ja tasainen täyttö, mutta se on altis kaasukuplien kerääntymiselle.
· Ohuseinämäinen onkalo-: rako on kapea, ja lasikuidut todennäköisesti muodostavat sillan ja tukkivat materiaalin, mikä heikentää merkittävästi juoksevuutta. On tarpeen lisätä puristuskoneen painetta ja optimoida materiaalin sijoitus.
2.Pyöreät kulmat, vetokulma, vahvistusrivat
Terävät kulmat, pienet R-kulmat: Materiaalivirtauksen muutosvastus on korkea, mikä aiheuttaa kuitujen sotkeutumista ja kasaantumista ja virtauksen keskeyttämistä; kun muotin pyöristetty kulma R on suurempi tai yhtä suuri kuin 2 mm, virtausta voidaan parantaa merkittävästi;
Syvät rivat, kapeat urat: Ne kuuluvat kapeisiin virtauskanaviin, ja SMC-lasikuidut ovat alttiita takertumaan, mikä vaikeuttaa muotin täyttämistä. On tarpeen laajentaa kylkiluiden juurta ja lisätä ylivuotourat;
Riittämätön vetokulma: Muottipesän sivuseinien kitkavastus kasvaa, mikä estää materiaalin etenemisen eteenpäin.
3.Ontelon pinta-ala ja prosessin pituus
Mitä pidempi prosessi, sitä suurempi kumulatiivinen vastus SMC:n linjalla ja sitä merkittävämpi terminaalin juoksevuuden lasku; pitkiä{0}}prosessituotteita varten on välttämätöntä jakaa raaka-aineet kohtuudella ja lisätä ylivuotoreunaa purkamisen helpottamiseksi.
III. Muovaus / ylivuotojärjestelmä on avainmuottirakenne virtauksen ohjaamiseksi.
Ylivuotosäiliö (ylivuotoreuna)Ylivuotoalueiden luominen muotin ympärille on yleisin tapa parantaa SMC:n virtausta: Muovausprosessin aikana ylimääräinen hartsi, ilma ja alhaisen -viskositeettiset materiaalit virtaavat ensin ylivuotokanavaan, mikä jatkuvasti lisää virtausta muotin ontelon sisäpuolelle, poistaa ilmakuplat ja estää hitsauslinjoja. Muotti ilman ylivuotokanavaa on altis riittämättömälle täytteelle.
Tyhjä asemointionkalo, virtausta ohjaava kaltevuusMuotin materiaalin syöttöalueelle tehdään ohjauskaltevuus ohjaamaan SMC:tä leviämään tasaisesti kaikkiin suuntiin, mikä estää materiaalin tukkeutumisen aiheuttamasta materiaalin virtaamista yksisuuntaisesti tai aiheuttamasta paikallista kuitujen kasaantumista.
Pakoputken rakenneMuotin tuuletusuran syvyys on yleensä 0,03-0,08 mm: Jos kaasua ei voida poistaa, se aiheuttaa ilmatukoksen, joka estää suoraan materiaalin virtauksen; huono ilmanvaihto ilmenee näennäisen huonona juoksevuudena, mutta itse asiassa se johtuu kaasun tukkeutumisesta.
Muotin pinnan viimeistely, kitka erotuspinnassa ja sen vaikutus virtaukseen
· Karkeat ontelot, naarmut, korroosiokuopat: Lisää SMC:n ja muotin seinämän välistä kitkavastusta, hidastaa materiaalin virtausnopeutta ja aiheuttaa virtausjälkiä tuotteen pintaan;
· Liiallinen rako erotuspinnan välillä: Paineen kohdistamisen jälkeen hartsi virtaa suuria määriä erotuspinnasta, mikä johtaa riittämättömään materiaaliin ontelon sisällä, mikä näyttää osoittavan riittämätöntä juoksevuutta; liian pieni rako johtaa huonoon pakokaasuun ja korkeaan vastukseen.
VI. Muotin jäykkyys ja muotin sulkemisrako vaikuttavat epäsuorasti tehokkaaseen juoksevuuteen.
Puristuskoneen kohdistamisen jälkeen, jos muotin jäykkyys on riittämätön, muotin laajeneminen tapahtuu hieman, paikallisen ontelon paksuus kasvaa ja materiaalivirtauksen jakautuminen muuttuu epäsäännölliseksi. Epätasainen muotin sulkemisrako johtaa epäyhtenäiseen materiaalin virtausnopeuteen eri paikoissa, epätasaiseen tuotteen paksuuteen ja epätasaiseen kuitusuuntaukseen.
V. Muottien yleisten virtausvirheiden ja niiden syiden välinen vastaavuus
|
epäterveellinen ilmiö |
Homeen perimmäinen syy |
|
Riittämätön materiaali, muotin riittämätön täyttö |
Pitkä prosessi, ohuet seinät, kapeat rivat, alhainen muotin lämpötila, ylivuotokanavan puuttuminen, tukkeutunut poistoportti |
|
Pinnan pyörteitä ja aaltoilua |
Huono pintakäsittely, suuri lämpötilaero, liian terävät kulmat ja epätasainen materiaalin virtausnopeus |
|
Kerrostaminen, kuplia |
Riittämätön ylivuoto, liian pieni pakoura ja liian korkea paikallinen muotin lämpötila aiheuttavat ennenaikaista geeliytymistä. |
|
Paikallinen lasikuitukertymä |
Virtauskanavan äkillinen muutos, oikea{0}}kulmakulma, syvä ja kapea vahvistusripa |
|
Fuusiohitsausjäljet ovat hauraita. |
Kahden materiaalin risteyksessä ei ole ylivuoto- tai pakojärjestelmää. |
VII. Optimointisuunnitelma SMC:n juoksevuuden parantamiseksi muotin pään korkeudessa
- Muovausontelo: Kaikki kulmat on pyöristetty suuremmilla säteillä, kapeat rivat on paksunnettu juuresta ja ohjausrakenne on lisätty pitkälle prosessiosalle;
- Lämpötilan säätö: Muotissa on itsenäiset lämmityspiirit. Syöttöalueen lämpötila on hieman alhaisempi ja materiaalivirtauksen lopussa lämpötilaa nostetaan sopivasti;
- Ylivuoto ja poisto: Jatkuvat ylivuotoreunat asetetaan tuotteen ääriviivaa pitkin. Pakokaasuurat lisätään erikseen kulmiin ja materiaalien lähentymispisteisiin;
- Pintakäsittely: Muotin ontelo on kiillotettu peilipintaiseksi materiaaliseinän kitkankestävyyden vähentämiseksi;
- Muotin sulkemisen ohjaus: Lisää muottimallin jäykkyyttä, hallitse tasaisesti muotin sulkemisrakoa ja vältä liiallista ylivuotoa tietyillä paikallisilla alueilla.
summaa
SMC:n oma koostumus (hartsi, lasikuitu, täyteaineet) määrää perusvirtauksen suorituskyvyn, mutta muotti on kantaja koko virtauksen rasitukselle: lämpötila, ontelogeometria, tuuletus, pintakitka ja muotin jäykkyys säätelevät yhdessä virtausvastusta, virtaussuuntaa ja täyttönopeutta. Samalla SMC-raaka-aineerällä muotin vaihtaminen tai onkalon rakenteen muuttaminen johtaa täysin erilaisiin muovausvaikutuksiin, joilla on merkittäviä eroja juoksevuudessa.


