


SMC-kuorma-autojen deflektorimuotin kehitys ja prosessi
Oct 05, 2026
Sekä energian{0}}siirtymistrendi että polttoaine-taloussäännökset ohjaavatSMC kuorma-auton deflektorion tullut hyötyajoneuvojen ydinratkaisuksi ajoneuvon-keveyden saavuttamiseksi, energiankulutuksen vähentämiseksi sekä ajomatkan ja polttoainetaloudellisuuden parantamiseksi. Avain näiden etujen toteuttamiseen on suuri-kokoSMC-puristusmuotit.Muotin suunnittelun laatu määrää suoraan muovaussaannon, tuotantosyklin ajan, materiaalin käyttöasteen ja valmiiden osien lopullisen ajoneuvokokoonpanon täsmäystarkkuuden.
I. Markkina-ajurit
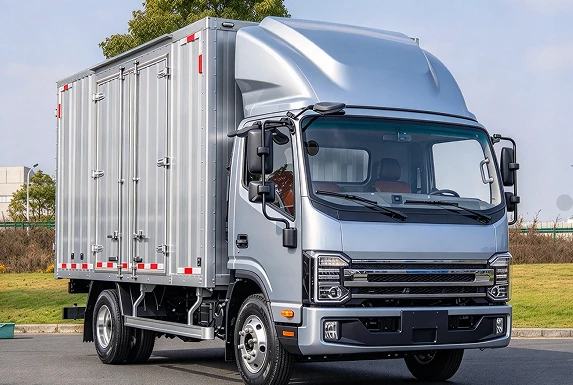
Koska kotimaiset raskaiden{0}}kuorma-autojen päästömääräykset kiristyvät ja logistiikkateollisuus nostaa vaatimuksia ajoneuvojen energiansäästön ohjaukselle, aerodynaamisesta optimoinnista on tullut keskeinen prioriteetti OEM-tuotteiden iteraatiossa. Kuorma-autojen suojukset on asennettu ohjaamon päälle ja molemmille puolille. Ohjaamalla ilmavirtaa ne vähentävät tehokkaasti tuulenvastusta-nopeissa ajo-olosuhteissa ja säästävät 3 %-5 % polttoainetta. Uusilla-energiaraskailla kuorma-autoilla, jotka on varustettu suojuksilla, ajomatkaa voidaan parantaa merkittävästi.
Arkkimuovausyhdiste (SMC)on korkea lujuus, sään- ja korroosionkestävyys, kyky muodostaa kiinteästi monimutkaisia kaarevia pintoja ja keveitä ominaisuuksia. Siitä on vähitellen tullut valtavirran materiaalivaihtoehto ja se on aiheuttanut kasvavaa kysyntää alkupään SMC-puristusmuoteille.
Kotimainen kaupallinen{0}}ajoneuvoteollisuus on siirtymässä kohti useiden ajoneuvomallien räätälöintiä ja nopeaa iterointia. Eri traktoreiden ja kuorma-autojen pinnoitteet vaihtelevat suuresti kaarevan-pinnan geometriassa. OEM-valmistajat tarvitsevat muotteja, jotka pystyvät vakaaseen massatuotantoon, sekä nopean muuntelun useille versioille. Tämä asettaa muottien toimittajille korkeampia vaatimuksia samanaikaisesta kehitysosaamisesta ja nopeasta muottien-tarkistusvastauksesta. Samaan aikaan kasvavat hyötyajoneuvojen vientitilaukset merkitsevät sitä, että ulkomaiset asiakkaat noudattavat tiukkoja osien mittatoleransseja, luokan -A-ulkopintoja ja ikääntymisenkestävyyttä koskevia standardeja, mikä nostaa entisestään SMC-suojamuottien teknistä rimaa.

II. Muottien tekniset ydinhaasteet
SMC-kuorma-auton deflektorit ovat suurikokoisia, suuria kaarevia ohutseinäisiä SMC-komponentteja, joissa on laajat yleislinjat ja monimutkaiset, vaihtelevat kaarevat siirtymät. Niiden muottikehitys eroaa olennaisesti perinteisistä SMC-osista. Tärkeimmät tekniset haasteet on esitetty alla. Kohdistamalla näihin alan kipupisteisiinJMJT MOLD KIINA on tehnyt erityistä teknistä tutkimusta ratkaistakseen jokaisen vaikeuden kohteelta.
1.Runner ja Filling Control
Suojuksissa on aaltoilevat kaarevat pinnat, joissa on epätasaisesti jakautuneet paikalliset vahvistusrivat ja asennusulokkeet. Koska SMC-materiaalien juoksevuus on rajoitettu, väärä portin sijoittelu johtaa helposti lyhyisiin lyönteihin, kuitujen agglomeroitumiseen ja paikallisiin hitsaus{1}}vioihin. Suunnitteluvaiheessa,JMJT muottihyödyntää CAE-materiaalin -virtaussimulaatiota aihion sijoituspaikan, ylivuotourien ja virtaus{1}}kuristimen rakenteiden optimoimiseksi. Tämä varmistaa virtausrintaman synkronisen etenemisen puristuksen aikana, saavuttaa ontelon täydellisen täytön ja alentaa osien romumäärää.
2. Tuuletusjärjestelmän suunnittelu
Suljetun{0}}muotipuristuksen aikana jäänyt ilma on tärkein syy rakkuloiden, reikien ja pintavirheiden muodostumiseen valmiissa tuotteissa. Ilmaloukkuja esiintyy yleensä suurten -kaarevien suojusten kulmissa ja syvissä ripaosissa.JMJT muottijärjestää tarkasti mikro{0}}ilmanpoistourat ja -tapit. Ensiluokkaisissa ratkaisuissa tyhjiöilmanvaihtojärjestelmät on integroitu poistamaan ilmaa nopeasti ontelosta. Tämä takaa luokan-A ulkopinnan laadun ja vähentää jälkikäsittelyn{4}}hiontatoimintoja.
3. Täysi-alueen yhtenäinen lämpötilan säätö
SMC-puristus{0}}muovausprosessin ikkuna vaihtelee 140 asteesta 160 asteeseen. Suojamuottien suuren pinta-alan vuoksi lämpötilaerot muotin pinnalla ovat erittäin todennäköisiä. Liiallinen paikallinen lämpötila aiheuttaa yli-kovettuneen hauraan hartsin; riittämätön lämpötila johtaa epätäydelliseen kovettumiseen ja osien -standardin mukaiseen mekaaniseen suorituskykyyn.JMJT muotti käyttää kaavoitettua sisäistä öljyn{0}}piirisuunnittelua homogenoidakseen muotin-pintojen lämpötilaa ja rajoittaakseen lämpötilapoikkeamia. Se varmistaa tasaisen kovettumisen koko muotissa, vähentää vääntymisriskiä ja pitää mittavirheen OEM--määritetyn ±0,5 mm:n toleranssin sisällä.
4. Kulutuskestävyys ja pintakäsittely
Deflektorimuotin onteloissa käytetään yleensä kuuma{0}}työtyökaluterästä, joka on käsitelty tyhjiökarkaisulla saavuttamaan kovuus yli HRC50. Yhdessä peilikiillotuksen ja pintapinnoitteen kanssa teräs kestää lasikuitujen aiheuttamaa kulumista. Se säilyttää luokan -A peilipinnat pitkän-massatuotannon ajan, pidentää muotin käyttöikää ja alentaa toistuvasta kiillotuksesta aiheutuvia kustannuksia.
5. Purkaminen ja luonnos{1}}kulmasuunnittelu
Suojuksissa on useita kaarevia altaleikkauksia ja vahvistavia{0}}ripusteita. Väärä veto-kulmasuunnittelu naarmuttaa osien pintoja tai aiheuttaa halkeamia muotista irrotettaessa.JMJT muotti soveltaa eriytettyjä vetokulmia kaareville pääpinnoille ja syville{0}}kylkialueille. Poisto-järjestelmän asettelu on myös optimoitu usean pisteen tasapainotettua poistoa varten, jotta vältetään suurien-kokoisten komponenttien vääristyminen muotin purkamisen aikana.
III. Syvä integrointi muotin ja tuotantolinjan välillä
Tehokas-SMC-kuorma-auton deflektorimuotti ei riipu pelkästään staattisesta muotin-pintojen työstötarkkuudesta. Sen on vastattava täysin SMC:n loppupään puristus-muovauslinjojen todellisia-käyttöolosuhteita, jotta työkalujen ja paikan päällä tapahtuvan valmistuksen välillä on saumaton yhteensopivuus.
Projektin{0}}kehitysvaiheessa,tekninen tiimi kerää perusteellisesti asiakkaiden olemassa olevien laitteiden parametrit, mukaan lukien keskeiset indikaattorit, kuten hydraulipuristimen nimellispaino, tehollinen levykoko, muotin-avautumis-sulkemisisku ja levyn yhdensuuntaisuus. Näiden tietojen perusteella kohdennettu suunnittelu on saatu päätökseen yleistä muotin rakennetta, onteloiden sijoittelua ja puristusvoiman jakautumista varten mukautumalla vakioprosessiparametreihin: 310 MPa puristuspaine ja 24 -minuutin kovetusjakso. Myös automatisoidun tuotannon vaatimukset huomioidaan täysin. Ammattimaiset optimoinnit on toteutettu muotin korkeudelle, irrotusmekanismeille ja osien-poistovälille älykkäiden toimintojen, kuten automaattisen aihioiden lataamisen ja robotti{10}}avusteisen osien{12}}poiminnan tukemiseksi. Komponenttikohtaista kiertoaikaa lyhennetään tehokkaasti, jotta voidaan täyttää kaupallisten ajoneuvojen osien suuret-määrien jatkuvat{14}}tuotannon toimitusvaatimukset.
Useita iteratiivisia käyttöönottokierroksia tarvitaanmuotti{0}}kokeiluvaiheessa.Säätämällä tarkasti ylivuotourien ylivuototilavuutta, optimoimalla ilma-aukkojen asentoja ja ontelon tuuletus-urien määrityksiä ja kompensoimalla SMC-kutistumissuhdetta materiaalin ominaisuuksien mukaan, saadaan aikaan tyypillisiä muotovirheitä, jotka ovat yleisiä suurissa-kokoisissa osissa -, kuten vääntymä, pinnan pistesyöpymä, rakkuloita, lyhyitä hitsauslinjoja ja paikallisesti lyhyitä hitsauslinjoja. Prototyyppinäytteiden valmistuksen jälkeen varmennus ei ole valmis pelkällä ulkoasu- ja mittatarkastuksella. Asiakkaan kanssa tehdään lisävahvistus, joka kattaa osien jäykkyyden, ulkoilman säänkeston, maali-kalvon tarttuvuuden ja pinnoitteen yhteensopivuuden. Komponenttien kattava suorituskyky on täysin validoitu. Muotin luovutuksen yhteydessä toteutuu suora yhteys asiakkaiden tuotantolinjoihin vakaata massatuotantoa varten. Tämä lyhentää merkittävästi uusien OEM-ajoneuvojen osien T&K-iteraatiojaksoja ja nopeuttaa uusien{11}}tuotteiden julkaisua.
Hyötyäintegroitu puristus-muovausominaisuus, kuorma-auton deflektori voi muodostaa useita toiminnallisia ominaisuuksia yhdessä vaiheessa: spoilerirakenteet, kiinnitysulokkeet, vahvistusrivat, asemointiraot ja paljon muuta. Tämä korvaa perinteiset monikomponenttiset pultit-/liitoskokoonpanot. Tällainen muotoilutekniikka vähentää osien kokonaismäärää ja eliminoi useita myöhempiä toimenpiteitä, mukaan lukien hitsaus, liimaus ja kokoonpano. Kokoonpanotyötunnit{5}}ja työkustannukset pienenevät huomattavasti, samoin kuin kokoonpanotoleranssien aiheuttamat laaturiskit. Komponenttivalmistajat saavuttavat jatkuvan kokonaistuotantokustannusten alenemisen, mikä on monoliittisen SMC-puristus-muovausratkaisun merkittävin kilpailuetu segmentoituihin kokoonpanoprosesseihin verrattuna.
SMC-kuorma-auton deflektorimuottitoimii tärkeänä linkkinä, joka yhdistää komposiitti-materiaaliteknologian ja kaupallisen{1}}ajoneuvon yleisen suorituskyvyn. Hyötyajoneuvojen energiansäästön jaSMC ulkoosatoimitetaan ratkaisuja, jotka tukevat Kiinan hyötyajoneuvoteollisuuden korkealaatuista kehitystä.


