GMT Automotive Molding -työkalujen tekniset kohdat
Sep 09, 2026
Termoplastisia GMT-lasikuitumatto{0}}vahvistettuja komposiitteja, joiden erinomaiset edut ovat keveys, iskunkestävyys ja kierrätettävyys, on käytetty laajalti uusien energiaajoneuvojen suurissa rakenneosissa, kuten akkusuojissa, alustan suojassa ja etupään{1}}moduuleissa. Toisin kuin perinteinen lämpökovettuva SMC-puristusmuovausprosessi, GMT-muovaus käyttää prosessireittiä, joka sisältää levymateriaalin ulkoisen esilämmityksen ja muotin jäähdytyksen muotoilua varten, mikä asettaa erityisiä vaatimuksia työkalujen jäykkyydestä, lämpötilan säätöjärjestelmistä, leikkausrakenteista ja automaation yhteensopivuudesta. Tämä artikkeli keskittyy suuriin autojen GMT-komponentteihin ja esittelee termoplastisten muovaustyökalujen rakennesuunnittelua, lämpötilan hallinnan avainkohtia, yleisiä ongelmia ja vastaavia prosessin optimointiratkaisuja.
I. Työkalusteen kokonaisrakenne (suuret autonosat)
1. Muottirungon runko
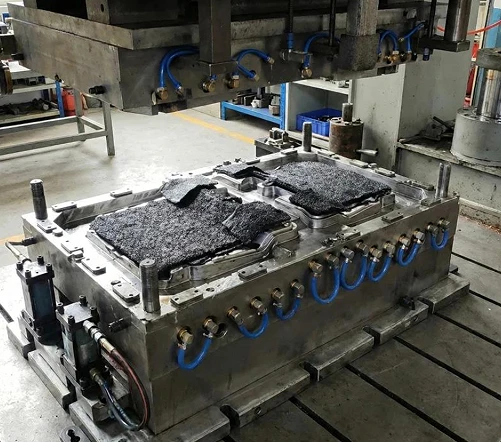
Materiaali: P20 / 718H karkaistu teräs, jonka kovuus HRC30 - 36. Paksutettu runko ja selkävahvikerivat kestävät 10 - 20 MPa korkeaa painetta ja estävät suurien-kokoisten muottien muodonmuutoksia paineen vaikutuksesta.
Muotin ontelon pinta kiillotetaan Ra{0}} μm:llä; vetokulma on 3 astetta - 5 astetta pintanaarmujen estämiseksi suurten osien purkamisen aikana; tarkkuusohjaintapit ja ohjausholkit + kohdistustapit sulkeutuvan raon ohjaamiseen ja salaman vaimentamiseen.
Leikkausreuna: Joustava pystysuora leikkausreunarakenne, suora leikkaus muotin sisällä, mikä vähentää myöhempää leikkausprosessia ja säätelee salaman paksuutta.
· Poistojärjestelmä: Moni-pisteen synkroninen poisto, joka estää vääntymisen suurien-kokoisten osien irtoamisen aikana; voidaan integroida tyhjiöpakoputkeen pinnan laadun parantamiseksi.
2. Lämmönhallintajärjestelmä [GMT-työkalujen ydin]
Suurin ero GMT:n ja SMC:n välillä: SMC-muotteja kuumennetaan jatkuvasti; GMT-työkalusteet on tarkoitettu pääasiassa jäähdytykseen.
1. Jaettu korkean -virtauksen syvä-reikäjäähdytysvesipiiri (välttämätön suurille osille)
Suurille yli metrin kokoisille kappaleille jäähdytysnopeuden erot eri seinämäpaksuuksissa ja rivan asennoissa voivat helposti aiheuttaa jäännösjännitystä ja vääntymistä; käyttämällä osioitua riippumatonta lämpötilan säätöä, avainalueet voidaan saada suorittamaan mukautuva jäähdytys, saavuttaa tasapainoinen lämmönpoisto ja varmistaa mittavakauden.
1. Paikallinen lisälämmitys: Sähkölämmitysputket voidaan konfiguroida upotetun osan asennusalueelle ja paksuille ripaalueille ennenaikaisen jäähtymisen ja materiaalipulan välttämiseksi.
Muotin käyttölämpötila: 60 - 90 astetta ; Esikuumennus levymateriaaliuunin ulkopuolella: 170 - 190 aste, 230 asteen ylittäminen ehdottomasti kielletty PP-matriisin hajoamisen estämiseksi.
3. Automaattinen mukautusliittymä
· Varattu materiaalinkäsittelyliitäntä mekaanisille käsi- ja arkinasemointirajalohkoille;
· Integroitu öljypiiri ja ilmapiiri; yhteensopiva hydraulipuristimen vetoisuuden kanssa: 1600 - 4000t suuri hydraulipuristin.
II. Tyypillisten autojen GMT-komponenttien ja -työkalujen tärkeimmät ominaisuudet
|
GMT osat |
Työvaatesuunnittelun pääkohdat |
|
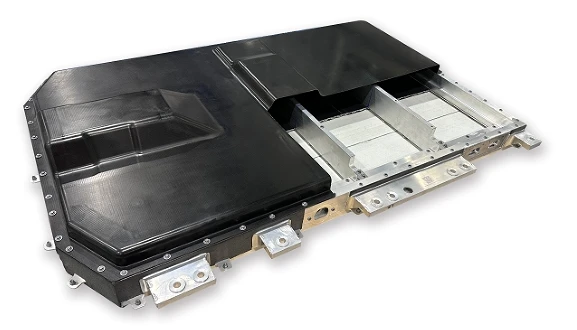
Akun suojakansi |
Suuri-pinta-ala tasainen levy + tiheät vahvistusrivat; vyöhykkeen jäähdytys; korkea jäykkyys multaa runko; useita ulkonemia asennusta varten; muotissa-leikkaus |
|
Auton alustan suojalevy |
Korkea kuvasuhde, ohut seinämä; valvoa vääntymistä; tyhjiö pakokaasujen; matala laippa |
|
Etu-moduulin kiinnike |
Useita upotettuja osia; monimutkaiset koveruudet ja kuperuudet; materiaalivirtauksen hallinta, kuitujen suojaaminen liialliselta leikkaukselta |
|
törmäyksenesto-valo |
Paksu{0}}osarakenneosat; Riittävä paineen säilyvyys; Tasapainoinen jäähdytys varmistaa iskun suorituskyvyn |
III. Tärkeimmät erot GMT-työkalujen ja SMC-työkalujen välillä
|
hanke |
Termoplastiset GMT-työkalut |
Lämpökovettuva SMC-työkalut |
|
Muotoiluperiaate |
Levymateriaali esilämmitetään uunin ulkopuolella, ja muotti jäähtyy ja jähmettyy (fyysinen faasimuutos) |
Muottia kuumennetaan jatkuvasti, ja hartsille suoritetaan kemiallinen kovetus ja ristisilloitus. |
|
lämpötilan säätöjärjestelmä |
Käytännössä vyöhykejäähdytystä |
Jatkuva lämmitys (kuuma öljy / sähkölämmitys) |
|
muovausjakso |
45-90 s |
3-6 min |
|
materiaalien kierrätys |
Komponentit voidaan murskata ja käyttää uudelleen. |
kierrättämätön |
|
Epäonnistumisen riski |
Kylmä- ja kuumasyklin väsyminen, vesistön tukos, terän reunan kuluminen |
Korkean lämpötilan-hapetuskorroosio |
IV. Laajamittainen-GMT-työkalujen ja suunnittelun välttämistoimenpiteiden yleiset viat
Osan vääntyminen, mittapoikkeama:Perimmäinen syy on epätasainen jäähdytys; ratkaisut: jaettu jäähdytys, muotoillut vesikanavat, seinämän paksuuseron optimointi, kohtuullinen kutistumisvara.
Häiriö kuidun virtauksessa ja riittämätön paikallinen lujuus:Raaka-aineiden sijoittamisen rajoitus; Muotin sulkemisnopeuden segmentoitu ohjaus estää kuitujen vakavan huuhtoutumisen ja siirtymisen pois.
Liiallinen lentävä reuna:Paranna muotin rungon jäykkyyttä; parantaa ohjauspylväiden paikannustarkkuutta; optimoida leikkuuterien rako
.Terävä reuna kuluu nopeasti:Leikkaavan reunan paikallinen karkaisukarkaisu.
Purkamisen muodonmuutos:Suorita useita synkronisia ekstruusioita ja aseta sopiva vetokulma muotille.
V. Täydellinen GMT-muovausprosessi
GMT-levymateriaalin leikkaus → Esikuumennus kuumailmauunissa 170 - 190 asteessa → Automaattinen käsi syöttää materiaalin nopeasti työkappaleen onteloon → Hydraulisen puristimen nopea sulkeminen → Korkean-paineen pito (10 - 20 MPa) → Jäähdytys ja muotoilu muotin sisällä → Sisäinen leikkaus ja trimmaus → osan seuraava syöttö → Synkroninen syöttö.